


Qhov tseem ceeb tshaj plaws ntawm kev tsom xam macroscopic yog kev ntsuam xyuas qhov tsis xws ntawm cov pob qij txha welded. Qhov no feem ntau suav nrog qis - kev kuaj xyuas metallographic kom pom qhov tsis xws luag. Thaum ua ke nrog siab - magnification microstructural tsom xam, txoj hauv kev no yuav pab txiav txim siab lub hauv paus ntawm qhov tsis xws luag thiab txheeb xyuas txoj hauv kev los tiv thaiv thiab tshem tawm lawv, yog li txhim kho tag nrho qhov zoo ntawm cov welded sib koom.Los ntawm kev ua piv txwv, sib tsoo, etching, thiab qis -kev yees duab magnification, peb tuaj yeem ua kom pom tseeb thiab nkag siab txog qhov tsis xws luag hauv cov pob qij txha welded. Los ntawm kev xa cov qauv vuam cuam tshuam, peb tuaj yeem txiav txim siab seb cov txheej txheem vuam, qhov kev ua haujlwm ntawm vuam, thiab cov qauv welded ua tau raws li qhov yuav tsum tau ua.
Raws li lawv cov txheej txheem tsim thiab cov yam ntxwv morphological, macroscopic weld defects feem ntau muab faib ua pawg hauv qab no:
Porosity
Thaum lub sij hawm crystallization ntawm lub pas dej weld, yog tias qee cov roj tsis tau khiav hauv lub sijhawm, lawv tuaj yeem raug daig hauv cov hlau khov khov, tsim cov pores. Porosity yog ib qho tsis xws luag hauv cov pob qij txha welded. Nws tuaj yeem tshwm sim tsis tau tsuas yog nyob rau saum npoo ntawm lub vuam tab sis kuj nyob rau hauv. Internal porosity feem ntau nyuaj rau kev tshawb xyuas siv txoj kev tshuaj xyuas yooj yim thaum lub sij hawm tsim khoom, uas tuaj yeem ua rau muaj kev phom sij loj heev. Porosity nyob rau hauv lub weld yog hu ua internal porosity, thaum pores uas qhib rau saum npoo yog feem ntau hu ua nto porosity.
Slag suav nrog
Slag inclusions yog trapped slag los yog lwm yam tsis yog -metallic inclusions nyob rau hauv weld hlau, sawv cev rau lwm hom weld defect. Nyob rau hauv cov txheej txheem vuam uas siv cov flux- cov xov hlau los yog cov fluxes, xws li Submerged Arc Welding (SAW), kev tshem tawm slag tsis txaus ntawm kev hla tuaj yeem ua rau slag entrapment. Tsis tas li ntawd, nyob rau hauv cov txheej txheem fluxless zoo li CO2 roj shielded vuam, cov khoom deoxidation tuaj yeem tsim slag. Yog tias cov slag no tsis raug tshem tawm kom raug, nws tuaj yeem nkag mus rau hauv cov hlau vuam thaum lub sij hawm ntau - hla vuam, ua rau cov slag suav nrog.
Kev nkag tsis tiav
Incomplete penetration yog hais txog ib feem ntawm cov hauv paus hniav sib koom ua ke uas tsis ua kom tag nrho yaj thaum lub sij hawm vuam. Nws yog ib qho teeb meem tshwm sim los ntawm qhov sib txawv hauv cheeb tsam uas tseem tshuav ntawm cov hlau weld thiab lub hauv paus hlau, los yog nruab nrab ntawm cov hlaws dai thiab cov khaubncaws sab nraud povtseg. Hauv qhov chaw vuam, qhov chaw uas cov hlau tsis tuaj yeem yaj tag thiab fuse ua ke raug xa mus rau qhov tsis muaj fusion.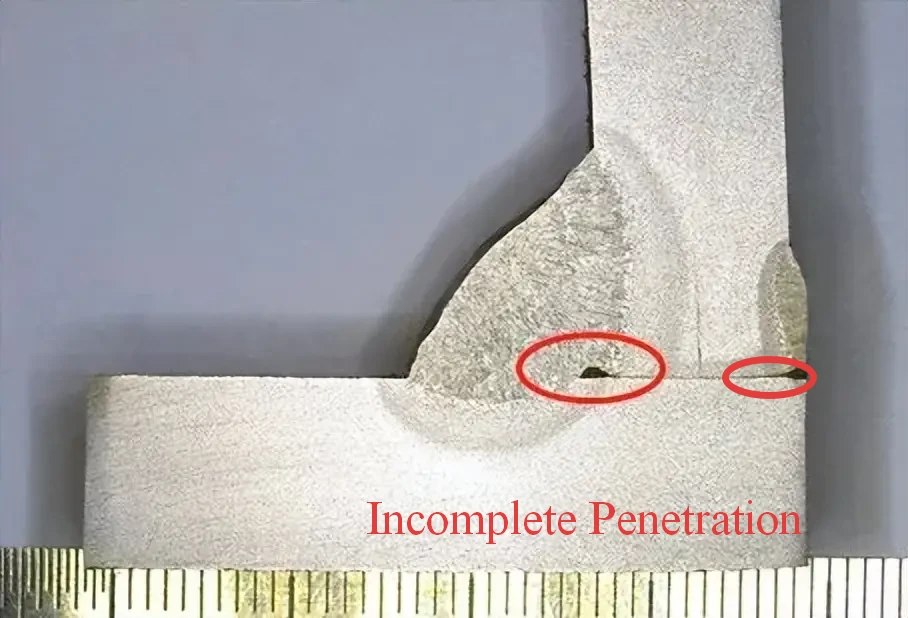
Tsis muaj Fusion
Tsis muaj Fusion (LOF), tseem hu ua tsis tiav fusion, yog ib qho kev sib txuas loj heev uas cov hlau tsis tuaj yeem ua tiav fuse (melt thiab daim ntawv cog lus) nrog lub hauv paus hlau lossis nrog rau yav dhau los weld dhau. Xav txog nws zoo li ob daim yas uas nias ua ke tab sis tsis tag nrho melted - qhov sib koom ua ke zoo li txuas rau sab nraud, tab sis nws muaj qhov sib txawv los yog ciam teb nyob rau hauv qhov uas lawv tsis tau ua ib qho khoom.
Kev tawg
Raws li lawv cov morphology thiab cov hauv paus ntsiab lus, vuam cov kab nrib pleb yog ntxiv rau hauv kub tawg (xws li solidification cracking, siab -kub liquation cracking, thiab polygonization cracking), txias cracking (xws li qeeb cracking, hardening thiab embrittlement cracking, thiab qis - ductility cracking, thiab reacting lamella).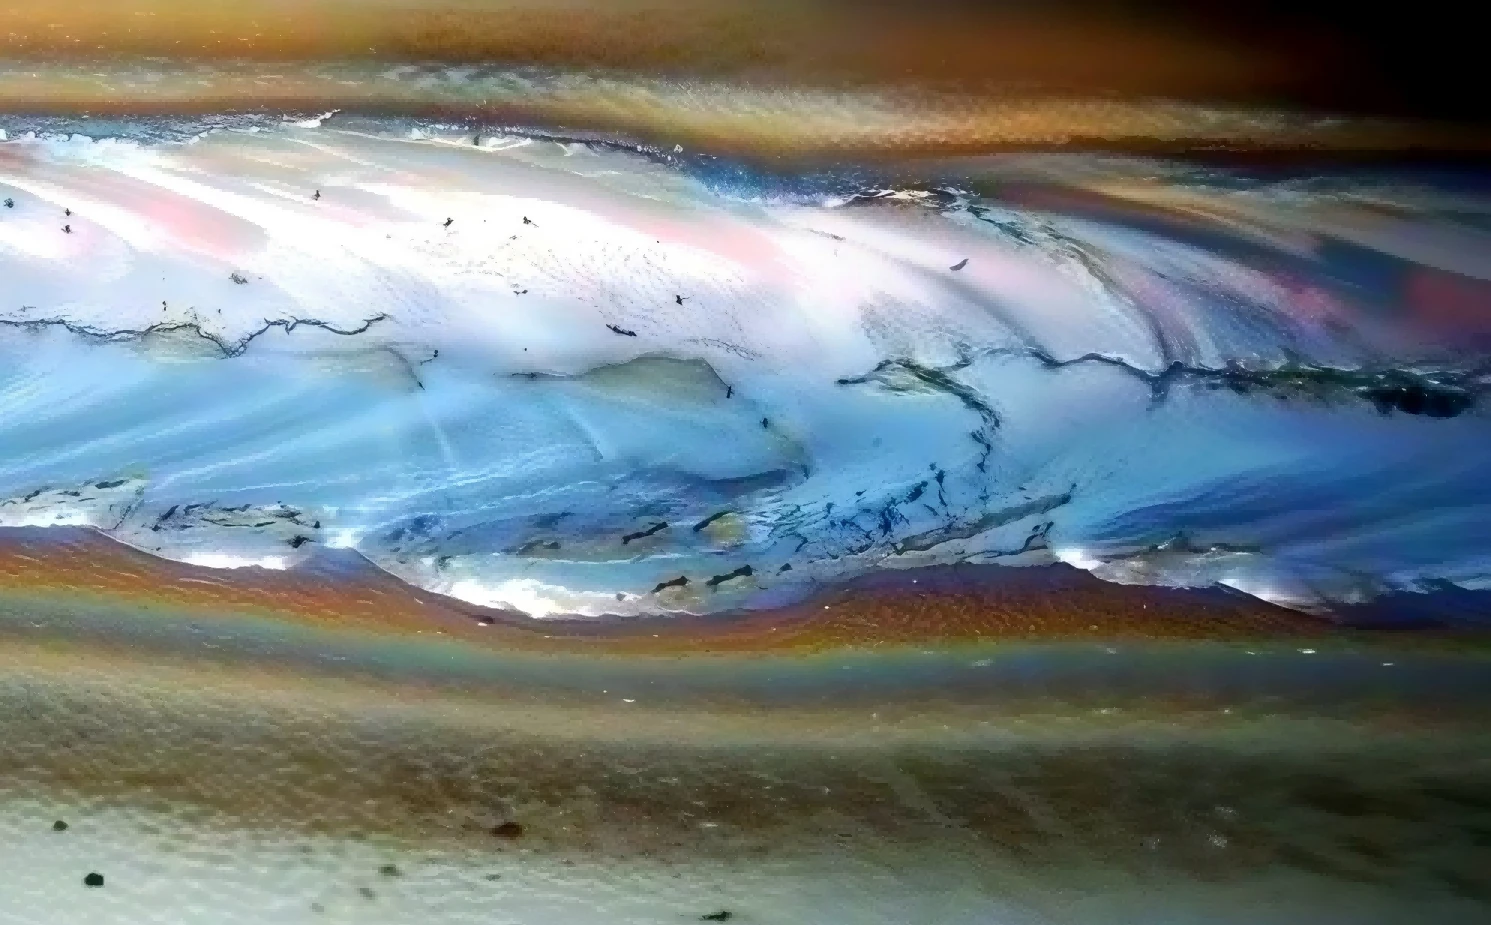
Undercut
Undercut, qee zaum hu ua "undercutting," tshwm sim thaum lub sij hawm welding thaum cov hlau deposited tsis tau tag nrho cov melted feem ntawm lub hauv paus hlau. Qhov no ua rau muaj qhov zawj lossis kev nyuaj siab ntawm cov ntiv taw ntiv taw uas nyob hauv qab ntawm lub hauv paus hlau. Nws yog ib qho tseem ceeb ib tug notch sab laug tom qab lub vuam arc melts lub ntug ntawm lub workpiece, tab sis qhov chaw no tsis yog tom qab sau los ntawm cov hlau molten los ntawm electrode. Cov undercut ntau dhau ua rau lub zog ntawm kev sib koom ua ke thiab tuaj yeem ua raws li kev ntxhov siab, uas ua rau muaj kev ua haujlwm tsis zoo.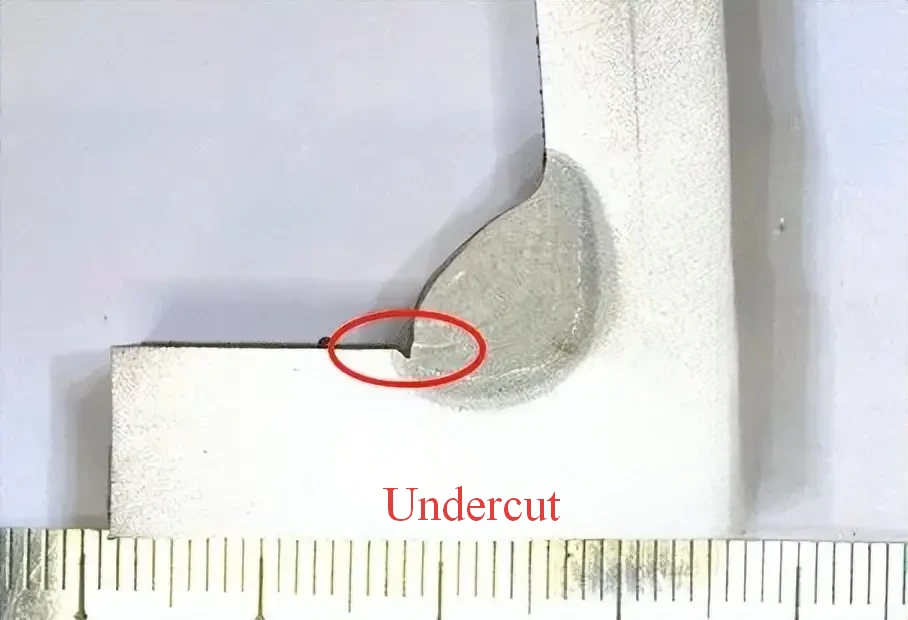
Lwm yam tsis xws luag
Ntxiv rau qhov tsis xws luag uas tau hais los saum toj no, lwm yam kev tsis xws li weld muaj xws li looseness (shrinkage porosity), txias kaw, hlawv -los ntawm, weld overlap (feem ntau weld hlau), shrinkage kab noj hniav, cratering (craters), sagging (ntau dhau), ntev ceg ntev, ntau concavity / convexity, thiab improper.
Khoom siv
Txhawm rau kom tsis txhob muaj qhov sib txawv ntawm qhov sib txawv ntawm cov khoom sib txawv, cov welders yuav tsum tau kho lawv cov kev npaj, kev tswj kom sov, thiab cov txheej txheem rau lub cev thiab cov khoom siv hlau tshwj xeeb ntawm txhua cov hlau. Nov yog cov ntsiab lus luv luv ntawm cov kev coj ua zoo tshaj plaws rau carbon steel, stainless hlau, aluminium, thiab tooj liab:1. Carbon hlauTiv thaiv kev tawg: Preheating lub hauv paus hlau (tshwj xeeb tshaj yog rau nruab nrab mus rau high carbon steel) thiab siv tsawg - hydrogen electrodes yog ib qho tseem ceeb rau kev tiv thaiv khaub thuas tawg. Kev tswj tus nqi txias tom qab vuam kuj tseem txo cov kev ntxhov siab thermal.Tsis txhob Porosity & Slag: kom huv si ntxuav thaj tsam ntawm xeb, roj, thiab noo noo. Khaws qhov ntev arc kom raug thiab xyuas kom muaj kev sib tshuam hauv kev sib tshuam hauv ntau- hla welds kom tiv thaiv slag entrapment.Tiv thaiv Undercut: Tsis txhob siv cov vuam tam sim no ntau dhau thiab tswj xyuas qhov tseeb kev mus los thiab lub kaum sab xis electrode.
2. Stainless hlauTiv thaiv kom tsis txhob muaj kab mob & Corrosion: kev tu kom huv si yog qhov yuav tsum tau ua. Siv cov txhuam hlau stainless hlau txhuam thiab cov tshuaj degreasers los tiv thaiv kev sib kis - cov pa roj carbon steel.Tswj cov khoom siv hluav taws xob: Cov hlau tsis muaj cov thermal conductivity tsawg thiab muaj kev cuam tshuam thiab "sensitization" (tsis muaj corrosion kuj). Siv cov khoom siv hluav taws xob qis, mem tes welding, thiab tooj liab thaub qab blocks kom dissipate cua sov.Tiv Thaiv Kub Cracking & Oxidation: Xaiv cov hlau uas tsim nyog (xws li ER308L) uas muab cov ferrite me me los tiv thaiv kub tawg. Ib txwm siv cov pa tiv thaiv kom txaus, suav nrog rov qab -purging, tiv thaiv oxidation sab hauv ("sugaring").
3. AluminiumTiv thaiv Porosity: aluminium oxide txheej ntxiab ya raws, uas ua rau muaj qhov porosity hnyav. Mechanically tshem tawm cov oxide txheej thiab tshuaj ntxuav qhov chaw ua ntej vuam. Xyuas kom cov roj shielding yog 100% ntshiab thiab qhuav tag.Zam Tsis Muaj Fusion & Kub Cracking: txhuas yuav tsum muaj cov cua sov siab vim nws cov thermal conductivity siab. Siv AC TIG lossis MIG nrog qhov tsim nyog amperage. Xaiv cov xaim xaim nrog silicon lossis magnesium (xws li, 4043 lossis 5356) txhawm rau tiv thaiv kub tawg.Tswj Distortion: Siv cov kev kho kom raug thiab vuam sib txuas (xws li hla vuam) los tswj cov thermal expansion siab thiab tiv thaiv warping.
4. ToojTiv thaiv tsis muaj Fusion: tooj liab lub thermal conductivity sai sai rub tawm cua sov ntawm lub pas dej ua ke. Kev kub siab ua ntej kub (300℃-500 degree) thiab siab - cov txheej txheem vuam siv hluav taws xob feem ntau yuav tsum tau ua kom tiav qhov kev nkag mus tau zoo.Tsis txhob Porosity & Oxidation: ntxuav qhov chaw kom huv si kom tshem tawm cov oxides. Siv siab -purity argon shielding gas thiab deoxidized muab tub lim hlau (xws li deoxidized tooj liab lossis silicon bronze) los tiv thaiv cov pa nkag.Tswj Distortion: Vim tias tooj liab nthuav dav thiab sib cog lus loj, siv cov clamping nruj thiab cov tswv yim sib txuas ua ke kom txo qis warping. Ncej -weld peening kuj tseem tuaj yeem pab txo qis kev ntxhov siab.

Pib Ib Txoj Haujlwm Vuam Kev Cai nrog Fabmann
Nrhiav ib tug txhim khu kev qha vuam tshwj xeeb? Fabmann muabkev cai vuam kev pabnpog ntau yam khoom sib txawv ntawm carbon steel, stainless hlau, aluminium rau tooj liab. Tiv tauj peb hnub no rau kev hais lus thiab kev txhawb nqa. Peb txhawb kev kos duab kos duab lossis cov qauv thiab muab cov kev daws teeb meem zoo tshaj plaws los txo koj qhov kev nqis peev hauv kev siv cuab yeej & vuam fixture, thiab cov nqi tsim kho. Peb pab neeg tuaj yeem pab txhawb koj los ntawm kev tsim qauv mus rau ntau lawm, thiab ua kom ruaj khov zoo thiab ntawm - lub sijhawm xa khoom, thiab pebweldmentsyuav ua tau raws li koj qhov kev cia siab.





